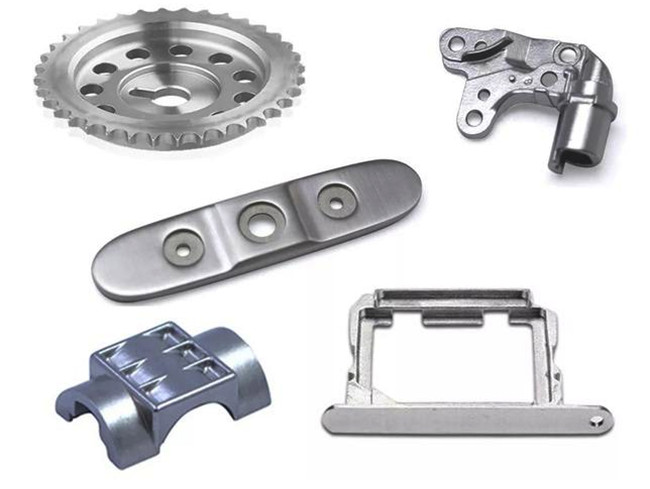
Різниця між литтям під тиском металу з титанового сплаву MIM і порошковою металургією
Oct 11, 2022
На даний момент порошкова металургія визнана галуззю екологічною екологічною технологією виробництва. Процес порошкової металургії, який виготовляє ті самі деталі, потребує лише трохи менших процесів, тобто може бути завершений процес, який може завершувати все більш складні процеси. Ін'єкція металу MIM утворює мікроін'єкцію. Щоб полегшити виготовлення крихітних структур, оскільки порошок більший за площу поверхні, в’язкість низька, але має достатню міцність. Тепер я розповім про характеристики процесу лиття металу під тиском MIM та процесу порошкової металургії.
1. Характеристика процесу порошкової металургії:
1. Матеріальна стійкість.
З точки зору стійкості матеріалу, здатність остаточного формування порошкової металургії є її основною перевагою. Наприклад, формуються зубчасті деталі, і традиційний процес різання досягне того, що 40 відсотків матеріалів перетворюються на лупу, а 85 відсотків порошку для порошкової металургії виробляється з перероблених матеріалів. У процесі виробництва деталей порошкової металургії втрати відходів кожного процесу зазвичай становлять 3 відсотки або менше, а коефіцієнт використання матеріалу може досягати 95 відсотків.
2. Енергетична стійкість.
З точки зору енергетичної стійкості, загальний традиційний виробничий процес має бути остаточно сформований після кількох процесів нагрівання та повторного нагрівання; і при виробництві сталевого порошку або порошку заліза методом розпилення потрібно лише один раз розплавити сталевий брухт. Вся інша термічна обробка піддається обробці. Вся інша термічна обробка піддається обробці. Вся інша термічна обробка Домашнє завдання проводиться при температурі нижче температури плавлення. Це не тільки економія енергії, але також може бути зроблено в остаточну форму та необхідні характеристики матеріалу та механічні характеристики використання. Порівняння рівня використання матеріалів процесу формування металу показало, що енергія, необхідна для виготовлення деталей порошкової металургії, становить 44 відсотки від обробки деталей кування та різання.
3. Стійке середовище.
З точки зору екологічної стійкості, завдяки здатності остаточного формування порошкової металургії, він, як правило, виготовляється з частин частин після спікання, які можна упаковувати та доставляти. У більшості випадків мастило, що використовується для обробки виробів порошкової металургії, є незначним, а токсичні речовини, що забруднюють навколишнє середовище, що виділяються такими забруднювачами, як вода для охолодження, також дуже малі. Порівняно з іншими виробничими процесами, промисловість порошкової металургії майже шкідлива для навколишнього середовища.
1. Переваги технології порошкової металургії
1. Спеціальні матеріали можуть бути оброблені. Методи порошкової металургії матеріалів можуть створювати складні метали, сполуки, підроблені сплави та пористі матеріали.
2. Економія металу та зниження витрат. Оскільки порошкова металургія може бути придушена до кінцевого розміру заготовки, не потрібно використовувати механічну обробку. Таким чином, втрати металу становлять лише 1-5 відсотків, тоді як загальна обробка споживає 80 відсотків металу.
3. Виготовляйте матеріали високої чистоти. Процес порошкової металургії не плавить матеріал під час процесу виробництва матеріалу, і він не буде змішувати домішки, принесені іншими речовинами, а спікання здійснюється у вакуумі та відновленій атмосфері. Не боїться окислення або будь-яких забруднень. Тому чистота продукту відносно висока.
4. Правильність розподілу матеріалу. Порошковим металургійним способом можна забезпечити правильність і однорідність складу матеріалу при співвідношенні.
5. Зниження витрат у великих кількостях. Порошкова металургія підходить для виробництва виробів з великою кількістю однорідних форм, таких як високовартісні продукти, такі як шестерні, що може значно знизити витрати на виробництво.

Різниця між литтям металу під тиском MIM і порошковою металургією
По-друге, особливості процесу лиття металу під тиском MIM:
Металевий порошок, який використовується в частинах для формування металевих ін’єкцій, вимагає середнього розміру частинок із середнім розміром частинок менше 20 мкм, а товщина деталей менше 10 мм. Розмір деталей складної форми, які використовуються на ринку, становить 20 мм-30 мм. Поговоримо про характеристики виробів, виготовлених за технологією лиття металу під тиском.
1. Деталі, виготовлені за технологією лиття під тиском металу, відносно плоскі, мають гарний зовнішній вигляд, а вага не повинна бути надто важкою або надто малою, як правило, між 0.1 ~ 500 г.
2. Кожна частина деталей однорідна, має високу точність розміру, високу відносну щільність, хорошу гладкість поверхні, стабільну якість продукції, високу ефективність виробництва та легко досягти великомасштабного та великомасштабного виробництва.
3. Ін'єкційний матеріал можна використовувати багаторазово. Коефіцієнт використання ін'єкційного матеріалу становить понад 98 відсотків, що може заощадити витрати на виробництво.
Хоча також існують обмеження щодо використання технології лиття під тиском металу, це також збільшило інвестиції в технології. Вважається, що найближчим часом сфера майбутнього застосування стане все ширшою, а технологія стане все більш зрілою.
Високоефективна продукція MIM для лиття під тиском металу широко використовується в різних галузях промисловості, включаючи автомобільну, аерокосмічну, військову, медичну, ручні/електричні інструменти, електроніку, зв’язок, товари повсякденного попиту, машини, спортивне обладнання тощо. Отже, які переваги MIM?
1. Пряме формування компонентів складної форми (розмір зазвичай 0.1 ~ 200 г);
2. Розмір і точність продукту можуть досягати плюс /- 0.1 ~ 0.5 відсотків, поверхня висока, і вона може досягати RA3.2 за один раз;
3. Внутрішня щільність продукту, висока щільність, може досягати 97 ~ 99,5 відсотків;
4. Внутрішня тканина однорідна. Для сплаву немає явища зміщення компонентів, міцності продукту, твердості, швидкості розширення та інших механічних властивостей;
5. Сировина може використовуватися неодноразово, коефіцієнт використання становить 98 відсотків, а ефективність виробництва висока. При великій кількості умов виробництва собівартість значно знижується;
6. Діапазон матеріалів широкий, включаючи: складні для плавлення, важкі для лиття та важкі для обробки матеріали;
7. Відсутність забруднення, виробничий процес - це виробництво процесів очищення.