


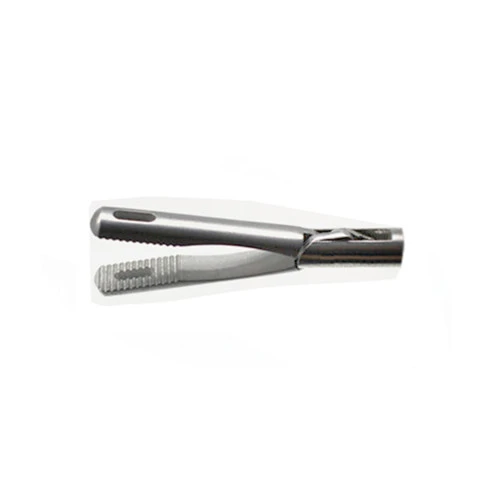


Наконечники щипців для ламання деталей MIM
Основні етапи процесу лиття під тиском металу: спочатку виберіть металевий порошок і сполучну речовину, які відповідають вимогам MIM, а потім використовуйте відповідний метод для змішування порошку та сполучної речовини при певній температурі для утворення однорідної подачі. Лиття під тиском, отримана сформована заготовка знежирюється, а потім спікається та ущільнюється, щоб стати кінцевим продуктом.
Ознайомлення з продуктом
Наконечники щипців для ламання деталей MIM | |||||||||
Пункт | матеріал | Процес виробництва | Температура спікання | цвіль | Custom | ||||
Наконечники плоскогубців | 17-4тел | Лиття металу під тиском | 1350 градусів -1500 градусів | Підлягає налаштуванню | Так | ||||
Хімічний склад | C: Менше або дорівнює 0.07 | ||||||||
Доступні матеріали | Нержавіюча сталь з низьким вмістом вуглецю, титановий сплав (Ti, TC4), мідний сплав, вольфрамовий сплав, твердий сплав, високотемпературний сплав (718, 713) | ||||||||
Закінчити | Точність розмірів | Щільність продукту | Лікування зовнішнього вигляду | Відповідна вага | |||||
Шорсткість 1-5 мкм | (±{{0}},1 відсоток -±0,5 відсотка ) | 92-95 відсотків | Дзеркальне відображення | 0.03g-400g) | |||||
Механічні властивості | • Міцність на розрив Rm (МПа): старіння при 480 градусах, більше або дорівнює 1310; витриманий при 550 градусах, більше або дорівнює 1060; витриманий при 580 градусах, більше або дорівнює 1000; витриманий при 620 градусах, більше або дорівнює 930 | ||||||||
Специфікації термічної обробки | 1) Швидке охолодження твердого розчину 1020-1060 градусів | ||||||||
Модель і технічні характеристики продукту
НІ. | Номер продукту | Повна назва товару | Специфікація |
1 | Q215.18 | Щипці тонкого розділення | 18.0см JACOBSON злегка вигнуті половини зубів тонка мигдалина |
2 | Q216.18 | Щипці тонкого розділення | 18.0см ДЖЕЙКОБСОН прямий тонкий напівзубець тонкий |
3 | Q217.18 | Щипці тонкого розділення | 18.0см JACOBSON мікровигнуті тонкі половини зубів тонкі |
4 | Q219.18 | Щипці тонкого розділення | 18.0см ДЖЕЙКОБСОН великі вигнуті тонкі половини зубів гарні |
5 | Q230.18 | Щипці тонкого розділення | 18,5см ADSON прямий полузуб |
6 | Q231.18 | Щипці тонкого розділення | 18,5см ADSON півзуб вигнутий |
7 | Q232.18 | Щипці тонкого розділення | 18,5см ADSON прямий з гачком |
8 | Q233.18 | Щипці тонкого розділення | Вигнутий гачок ADSON 18,5 см |
9 | Q235.14 | Щипці тонкого розділення | 14.0cm ADSON Дитина вигнута наполовину зубами |
10 | Q235.18 | Щипці тонкого розділення | 18.0см ADSON Baby Curved Half Teeth |
11 | Q236.12 | Щипці тонкого розділення | 12,5см JACOBSON-MOSQUITO прямий тонкий |
12 | Q236.18 | Щипці тонкого розділення | 18.0см JACOBSON прямий напівзуб тонкий |
13 | Q237.12 | Щипці тонкого розділення | 12,5 см JACOBSON-MOSQUITO вигнутий тонкий |
14 | Q237.18 | Щипці тонкого розділення | 18.0см JACOBSON злегка вигнуті половини зубів добре |
15 | Q237.18V | Щипці тонкого розділення | 15.0см ДЖУДУ-АЛЛІС 3×4 зуби мала голова |
16 | Q239.18 | Щипці тонкого розділення | 18.0см JACOBSON великий вигнутий півзуб тонкий |
17 | Q289.14 | Щипці тонкого розділення | 14.0cm Baby MIXTER тонкі вигнуті напівзуби |
18 | Q289.18 | Щипці тонкого розділення | 18.0cm Baby MIXTER тонкі вигнуті напівзуби |
19 | Q295.14 | Щипці тонкого розділення | 14.0см Baby MIXTER Kids із загнутими напівзубами |
20 | Q297.14 | Щипці тонкого розділення | 14.0cm Baby MIXTER дитячі великі вигнуті півзуби |
21 | Q263.21 | Сепараційні щипці | 21.0см ЗМІШУВАЛЬНИК ВЕРХОЛТ |
22 | Q293.18 | Щипці для сепарації трахеї | 18.0см WICKSTROEM Вигнуті напівзуби |
23 | Q293.21 | Щипці для сепарації трахеї | 21.0см WICKSTROEM Вигнуті напівзуби |
24 | Q293.24 | Щипці для сепарації трахеї | 24.0см Вигнуті напівзубці WICKSTROEM |
Процес виготовлення виробу
Основні етапи процесу лиття під тиском металу: спочатку виберіть металевий порошок і сполучну речовину, які відповідають вимогам MIM, а потім використовуйте відповідний метод для змішування порошку та сполучної речовини при певній температурі для утворення однорідної подачі. Лиття під тиском, отримана сформована заготовка знежирюється, а потім спікається та ущільнюється, щоб стати кінцевим продуктом.
1. Порошок МІМ і технологія виготовлення порошку
MIM має високі вимоги до сировинного порошку, і вибір порошку повинен бути сприятливим для змішування, лиття під тиском, знежирення та спікання, які часто є суперечливими. Дослідження порошку сировини MIM включає: форму порошку, розмір частинок і склад розміру частинок, питому поверхню тощо. У таблиці 1 перераховані властивості порошків сировини, найбільш придатних для MIM.
Через вимогу дуже дрібного порошку сировини MIM, ціна порошку сировини MIM, як правило, висока, а деякі навіть досягають у 10 разів ціни традиційного порошку PM. Це ключовий фактор, що обмежує широке застосування технології MIM. Спосіб виробництва порошку сировини для MIM в основному включає метод, метод розпилення води надвисокого тиску, метод розпилення газу під високим тиском тощо.
2. Сполучна речовина
Binder є ядром технології MIM. У MIM сполучна речовина виконує дві найосновніші функції: підвищення текучості, щоб вона була придатною для лиття під тиском, і збереження форми блоку. Крім того, він повинен бути легким для видалення, незабруднювальним і нетоксичним, розумною ціною та іншими характеристиками, з цієї причини з’явилися різні в’яжучі речовини, і в останні роки вибір в’яжучих речовин поступово змінюється від емпіричного вибору до цільового. проектування в'яжучих на основі вимог до методів знежирення та функцій в'яжучого. напрямок системи.
В’яжучі зазвичай складаються з низькомолекулярних компонентів і високомолекулярних компонентів плюс деякі необхідні добавки. Низькомолекулярні компоненти мають низьку в'язкість, хорошу плинність, легко видаляються; високомолекулярні компоненти мають високу в'язкість і міцність, зберігають міцність сформованої заготовки. Належне співвідношення обох підбирається для отримання високого вмісту порошку, і, нарешті, продукт з високою точністю та високою однорідністю.
3. Змішування
Замішування - це процес змішування металевого порошку зі сполучною речовиною для отримання однорідної подачі. Компаундування є важливою стадією процесу, оскільки властивості вихідного матеріалу визначають властивості кінцевого продукту, отриманого під тиском. Це включає багато факторів, таких як спосіб і порядок додавання зв'язуючого і порошку, температура змішування і характеристики змішувального пристрою. Цей етап процесу завжди залишався на рівні опори на досвід і дослідження. Важливим показником оцінки якості процесу змішування є однорідність і консистенція отриманого корму.
Змішування корму MIM здійснюється під дією комбінованої дії теплового ефекту та сили зсуву. Температура змішування не повинна бути занадто високою, інакше сполучна речовина може розкластися або може статися розділення фази порошку та сполучної речовини через занадто низьку в'язкість. Що стосується сили зсуву, вона буде змінюватися залежно від методу змішування. Змішувальні пристрої, які зазвичай використовуються в MIM, включають двошнекові екструдери, Z-подібні робочі змішувачі, одношнекові екструдери, плунжерні екструдери, подвійні планетарні змішувачі, двокулачкові змішувачі тощо. Усі ці змішувальні пристрої підходять для приготування сумішей із в’язкістю в діапазон 1-1000Па·с.
Метод змішування, як правило, полягає в додаванні компонентів з високою температурою плавлення для розплавлення, потім зниженні температури, додаванні компонентів з низькою температурою плавлення, а потім порціями додавання металевого порошку. Це може запобігти газифікації або розкладу компонентів з низькою температурою плавлення, а додавання металевого порошку партіями може запобігти швидкому зростанню крутного моменту, викликаного надто швидким охолодженням, і зменшити втрати обладнання.
Для методу подачі, коли змішуються порошки з різними розмірами частинок, вступ до японського патенту: спочатку додайте більш густий 15-40um розпилений водою порошок до сполучного, потім додайте 5-15um порошок і, нарешті, додайте порошок із ступінь порошку менше або дорівнює 5 мкм, так що отриманий кінцевий продукт має дуже незначну зміну усадки. Щоб рівномірно покрити шар сполучної речовини навколо порошку, металевий порошок також можна безпосередньо додати до компонента з високою температурою плавлення, потім додати компонент з низькою температурою плавлення і, нарешті, видалити повітря. Наприклад, Anwar безпосередньо додав суспензію PMMA до порошку з нержавіючої сталі для змішування, потім додав водний розчин PEG, висушив його, а потім видалив повітря при перемішуванні. Компанія O'Connor використовує змішування розчинників, спочатку змішує сухим розчином SA та порошок, потім додає розчинник ТГФ, потім додає полімер, після того як ТГФ виходить із тепла, потім додає порошок і змішує для отримання рівномірної подачі.
4. Лиття під тиском
Метою лиття під тиском є отримання необробленої форми MIM без дефектів і рівномірного розташування частинок у бажаній формі. Спочатку гранульований корм нагрівають до певної високої температури, щоб зробити його рідким, а потім його вводять у порожнину форми для охолодження, щоб отримати тверде зелене тіло потрібної форми, а потім виймають із форми для отримати фігурну заготовку МІМ. Цей процес узгоджується з традиційним процесом лиття під тиском пластику, але через високий вміст порошку в подачі MIM існують великі відмінності в параметрах процесу та інших аспектах процесу лиття під тиском, а неправильний контроль схильний до різноманітних дефектів.
5. Знежирення
З моменту появи технології MIM з різними зв’язуючими системами було сформовано різноманітні шляхи процесу MIM, а також різноманітні методи знежирення. Час знежирення було скорочено з перших кількох днів до кількох годин. З огляду на етапи знежирення, усі методи знежирення можна грубо розділити на дві категорії: одна — це двоетапний метод знежирення. Двоступеневий метод знежирення включає знежирення розчинником плюс термічне знежирення, сифонне знежирення - термічне знежирення тощо. Одноетапний метод знежирення в основному є одноетапним методом термічного знежирення, а найдосконалішим методом є метод amaetamold. Нижче наведено кілька типових методів знежирення MIM.
6. Спікання
Спікання є останнім кроком у процесі MIM, а спікання усуває пори між частинками порошку. Завдяки цьому продукти MIM досягають повного або близького до повного ущільнення. Через використання великої кількості сполучного в технології лиття під тиском усадка дуже велика під час спікання, а його лінійна швидкість усадки зазвичай досягає 13 відсотків -25 відсотків, тому існує проблема контролю деформації та розмірів контроль точності. Особливо тому, що більшість продуктів MIM є деталями спеціальної форми зі складною формою, ця проблема стає все більш і більш помітною. Рівномірна подача є ключовим фактором для точності розмірів і контролю деформації кінцевих спечених виробів. Висока щільність порошку може зменшити усадку при спіканні, а також є корисною для процесу спікання та контролю точності розмірів. Для таких продуктів, як залізо та нержавіюча сталь, також існує проблема контролю потенціалу вуглецю під час спікання. Через високу ціну дрібнодисперсного порошку це важливий спосіб знизити собівартість виробництва порошкового лиття під тиском, щоб вивчити покращену технологію спікання крупнодисперсного пресованого порошку, що є важливим дослідницьким аспектом досліджень лиття металевого порошку.
Через складну форму та значну усадку під час спікання продуктів MIM, більшість продуктів все ще потребують обробки після спікання, включаючи формування, термічну обробку (науглерожування, азотування, карбонітрування тощо), обробку поверхні (тонке шліфування, хімічний іонний азот, гальванопластика, дробеструйна обробка тощо) тощо.
Процес лиття під тиском металу

Системи виявлення


Послати повідомлення
