


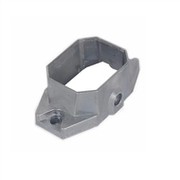
Деталі торцевої кришки електроінструменту MIM
Електроінструмент End Cap MIM Parts є незамінним обладнанням у виробництві. Під час технічного обслуговування двигуна розмір камери підшипника двигуна та зовнішнього кільця підшипника часто виходить за межі допуску, що призводить до пошкодження обладнання.
Ознайомлення з продуктом
Деталі торцевої кришки електроінструменту MIM | |||||||||
Пункт | матеріал | Процес виробництва | Температура спікання | цвіль | Нестандартний | ||||
Торцева кришка електроінструменту | 304 | Лиття металу під тиском | 1350 градусів -1500 градусів | Підлягає налаштуванню | Так | ||||
Хімічний склад | C: менше або дорівнює {{0}}.08,Si : менше або дорівнює 1.0 Mn : менше або дорівнює 2.{{12 }}, Cr :18.0-20.0,Ni :8.{{10}}.5, S : менше або дорівнює 0,03, P : менше або дорівнює 0,035 Н Менше або дорівнює 0,1 | ||||||||
Доступні матеріали | Нержавіюча сталь з низьким вмістом вуглецю, титановий сплав (Ti, TC4), мідний сплав, вольфрамовий сплав, твердий сплав, високотемпературний сплав (718, 713) | ||||||||
Закінчити | Точність розмірів | Щільність продукту | Лікування зовнішнього вигляду | Відповідна вага | |||||
Шорсткість 1-5 мкм | (±{{0}},1 відсоток -±0,5 відсотка ) | 92-95 відсотків | Дзеркальне відображення | 0.03g-400g) | |||||
Механічна поведінка | Міцність на розрив σb (МПа) Більше або дорівнює 515-1035 | ||||||||
Електроінструмент End Cap MIM Parts є незамінним обладнанням у виробництві. Під час технічного обслуговування двигуна розмір камери підшипника двигуна та зовнішнього кільця підшипника часто виходить за межі допуску, що призводить до пошкодження обладнання. Традиційний метод, як правило, використовує для ремонту метод виїмки, але цей метод призведе до вторинного пошкодження обладнання та призведе до різкого збільшення допуску. У цей час можна замінити лише торцеву кришку двигуна, що призведе до марних витрат матеріалів і збільшення витрат на обслуговування. Такі комплектуючі є нестандартними деталями, і запчастини складно подавати, що збільшує цикл обслуговування обладнання та серйозно обмежує виробництво підприємств. Тому пошук зручного процесу ремонту камери підшипника торцевої кришки двигуна став єдиним способом скоротити витрати та підвищити ефективність.
Аналіз причин пошкодження підшипникової камери торцевої кришки двигуна
1. Вал ротора зігнутий і деформований (динамічний баланс ротора поганий), що призводить до підвищеної вібрації підшипника під час роботи двигуна, а посадка між торцевою кришкою двигуна та внутрішнім кільцем підшипника виходить за межі допуску.
2. Процес складання двигуна поганий, а ротор, підшипник і торцева кришка двигуна не є концентричними, що призводить до підвищеної вібрації під час роботи двигуна.
3. Збірка двигуна є нерозумною, і зовнішнє кільце закінчується під час роботи, в результаті чого камера підшипника виходить за межі допуску.
4. Недостатнє заповнення двигуна мастилом призводить до нестачі масла в роботі обладнання та нагрівання підшипника, що викликає відносне переміщення внутрішнього і зовнішнього кілець підшипника і збільшує посадковий зазор.
5. Двигун сильно вібрує під час роботи, спричиняючи пошкодження камери підшипника, і причини вібрації підшипника (такі як відсутність фазової роботи двигуна, неоднакова трифазна напруга та струм).
Проблеми з обладнанням торцевої кришки двигуна цементної компанії
Проблемним обладнанням є двигун повітродувки цементного підприємства, обладнання вібрує та видає аномальний шум. Температура трохи висока (70 градусів). Після перевірки встановлено, що опорна камера торцевої кришки двигуна зношена.
Параметри обладнання: діаметр несучої камери 325мм, ширина 70мм, швидкість 1240об/хв. Матеріал — чавун, робоча температура — 40 градусів --60 градусів, а метод змащування — мастило. Знос підшипникової камери близько 0,7 мм.
Спосіб і технологія ремонту камери підшипника торцевої кришки
1. Процес ремонту кисті
Оскільки підшипникова камера виготовлена з чавуну, у чавуні можуть виникати дефекти лиття (трахома, усадкова порожнина тощо). Ці деталі схильні до масляних плям, і поверхня не очищається чисто. Важко забезпечити міцність зчеплення між покриттям і основою. Тому для чавуну використовують щіткове покриття. Це трохи складніше. Крім того, розчин для лудіння, який зараз є на ринку, містить шкідливі речовини, що становить загрозу безпеці операторів.
2. Ремонтно-зварювальний та токарний процес ремонту
Вимоги до процесу зварювання ремонту чавуну високі, процес зварювання недостатньо хороший, щоб спричинити відпадання зварювального шару в цілому, а твердість ремонту зварювання збільшується, що ускладнює механічну обробку. Зварювальний ремонт при високій температурі невеликі заготовки легко деформувати.
3. Процес ремонту полімерних композиційних матеріалів
3.1 Процес механічного ремонту: завдяки використанню високої адгезії, високої міцності та властивостей стиснення полімерних композитних матеріалів, він відноситься до технології «холодного зварювання» і не спричиняє термічного навантаження на матрицю. Після того, як поверхнева обробка чиста та суха, наноситься матеріал, а після затвердіння матеріал обробляється та ремонтується відповідно до допуску заготовки.
3.2 Метод ремонту відповідного співвідношення деталей: виміряйте стан зносу камери підшипника за допомогою мікрометра внутрішнього діаметра, визначте незношений контрольний розмір і визначте кількість матеріалів. Зробіть циліндричну форму на основі незношеної базової площини, зовнішній діаметр форми на 2--3 мм менший за зовнішнє кільце підшипника, а ширина на 2--75 пікселів більша за ширину підшипника палата. Нанесіть шар антиадгезиву на зовнішню сторону форми та висушіть його, щоб усунути знос камери підшипника. Після затвердіння матеріалу використовуйте 400-сітчастий наждачний папір, щоб відполірувати поверхню. Реставрація завершена для складання.
3.3 Відновлення еталонного процесу шабрування: використовуйте незношений стандартний розмір, щоб відремонтувати зношену частину за допомогою ножової лінійки
Процес виготовлення торцевої кришки
Лиття під тиском металу (скорочено MIM) — це новий тип технології порошкової металургії майже сітчастого формування, що походить від індустрії лиття пластмас під тиском. Як ми всі знаємо, технологія лиття під тиском пластику дозволяє виробляти вироби різної складної форми за низькою ціною, але пластик Міцність виробу не висока. Щоб покращити його характеристики, до пластику можна додати металевий або керамічний порошок, щоб отримати виріб з більшою міцністю та хорошою зносостійкістю. Останніми роками ця ідея розвинулася, щоб максимізувати вміст твердих речовин і повністю видалити сполучну речовину та ущільнити фасонне тіло під час подальшого спікання. Цей новий метод формування методом порошкової металургії називається литтям під тиском.
Завдяки цій співпраці з підприємством підприємство може заощадити витрати, заощадити робочу силу, збільшити термін служби обладнання та незмірно заощадити капітал підприємства. Протягом багатьох років компанія Fushilan допомагала підприємствам створювати передову команду технічного обслуговування та вдосконалювати рівень управління обладнанням як власну відповідальність. Завдяки безперервній інтеграції провідних світових технологій обслуговування обладнання, компанія професійно обслуговує промислові підприємства.
Процес лиття під тиском металу

Системи виявлення




Послати повідомлення
