


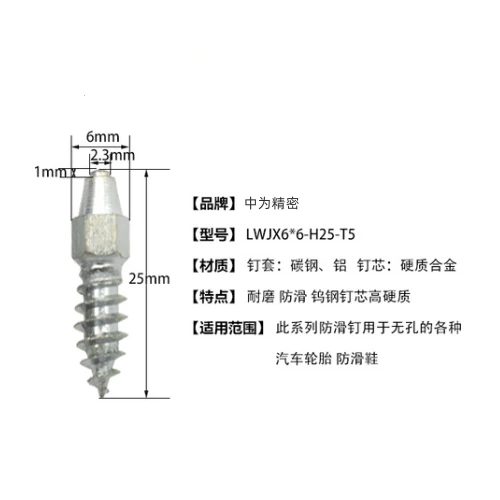


Anti - Skid Spikes для автомобільних шин LWJX66-H25 МЕТАЛЬНІ ВПРАВЛІННІ ЧАСТИНИ
Нитки анти - ковзаючі шипи для перфорованих шин включають стандартні різьбові анти - ковзаючі шипи, великі різьбові анти - ковзаючі шипи, гоночні різьби анти - ковзкові шипи та інші серії.
Anti - Skid Spikes для автомобільних шин LWJX6*6-H25 Металеві впорскування
Існує безліч типів анти - шипів ковзання, включаючи ті для анти - взуття та автомобільні шини.
6.5 - 1 серія є універсальною для взуття анти-скак.
Існує багато типів снігових шини анти - ковзання. Плоска голова анти - Skid Spikes Universal для перфорованих шин включає 8-1 серії, серії 9-1, серії 12-1, серія 8-11-2, серія 9-11-2 тощо
Нитки анти - ковзаючі шипи для перфорованих шин включають стандартні різьбові анти - ковзаючі шипи, великі різьбові анти - ковзаючі шипи, гоночні різьби анти - ковзкові шипи та інші серії.
Ми можемо налаштувати різні Anti - ковзаючі нігті відповідно до креслень, наданих клієнтами.
Ядро нігтів
| Хімічний склад | WC, CO |
| Щільність (g/cm3) | 10.0-14.0 |
| Твердість | >1380 HV30 |
| Міцність згинання (N/MM2) | 1660 |
| Пористість (ISO) | |
| Вільна фаза вуглецю та графіту | |
| Металографічний | A04B02C02E00 |
| Розмір зерна (гм) | 1.2-2.0 |
| Індекс стійкості до зносу | 71±7.5 |
| Колір ядра для нігтів | чорний |
Гільзи
| Матеріал | Низький вуглецевий сталь |
| Поверхнева обробка | Оцинковані (на поверхні немає тріщин або корозії, а цинкове покриття не має розділення.) |
Метод підготовки високого - щільності вольфраму - сплав, що включає наступні кроки:
(1) Змішування інгредієнтів:зважте 6 кг вольфрамового порошку, 2,8 кг нікелевого порошку та 1,2 кг порошку заліза і змішайте їх для отримання суміші А;
(2) Сухе шліфування:Сухі подрібніть суміш A зі швидкістю 30 об / хв протягом 6 годин і рівномірно перемішайте їх;
(3) Змішування та грануляція:Перемішайте суміш, оброблену на етапі (2) зі швидкістю 10 об / хв при захисті азоту, попередньо нагріто на 205 градусів протягом 25 хвилин; Нагрійте і додайте 123 г пластикових допоміжних матеріалів (HDPE: EVA: WAX: SA (співвідношення ваги 7: 2: 2: 1) та 900 г поліоксиметиленової смоли (POM), потім нагрівається до 235 градусів, зберігається теплим протягом 5-10 хв. Після розплави POM, покладіть на пресунуту тарілку для внутрішнього змішування, і почніть охолодження в тій же часі після охолодження 205-ти старію, яка продовжує перемішувати, а не прохолодний час, що охолоджує 205, що продовжує перемішування, і до того ж. Матеріал є рівномірним і гладким, а потім охолоджується до 185 градусів і екструтує через гвинт і нарізати в гранули;
(4) лиття ін'єкції:Після виготовлення форми відповідно до вимог щодо розміру продукту та усадки матеріалів, встановіть форму в машину для лиття під тиском, введіть гранули, приготовані на етапі (3) у бункер для лиття під тиском, і введіть розплавлений матеріал у порожнину форми через ствол, щоб утворити її. Порядні параметри формування ін'єкцій включають: температуру бочки встановлюється на рівні 160-200 градусів, тиск ін'єкції становить 80-130bar, а швидкість ін'єкції-35%-70%;
(5) знежирення:Каталітичне знежирення проводиться в три етапи. Перший крок - промивати порожнину печі азотом, щоб видалити повітря в порожнині печі; Другий крок полягає в тому, щоб атомізувати чистий газ азотної кислоти та передати його в порожнину печі, щоб зробити його хімічно реагувати з поліоксиметиленовою смолою в продукті, і розкладати більше 85% поліоксиметиленової смоли у формуванні MIM у формальдигідне газ; Третій крок - промивати порожнину печі азотом, промийте кислотний туман, що залишився в печі;
(6) Спікання:Вакуумне спікання в графітній печі, спікання ділиться на три етапи. На першому етапі, нижче 800 градусів, поліоксиметиленова смола та пластикові допоміжні матеріали, що залишаються в продукті порожні після знежирення, газовидіють і викидаються при високій температурі; На другому етапі, на 800-1410 градусів, метал нікелю та залізо в порожній утворюють рідку фазу при високій температурі, а вольфрамовий метал інтегрується в нього і спікається у форму; На третьому етапі температура в печі охолоджується до нижче 70 градусів, а продукт виводиться; Час спікання-23-26 год.
Високий специфічний вольфрам - сплав, отриманий вищезазначеним методом підготовки, має такі параметри продуктивності:
| Щільність продукту | 12 ± 0,1 г/см3 |
| Твердість продукту | HRC25 ± 5. |
Qinhuangdao Zhongwei Precision Machinery Co., Ltd. - це технологія - підприємство, що інтегрує високу - технічні технології, такі як порошкова металургія, ін'єкція металу, карбід та коробки передач. За останні 20 років компанія побудувала сучасну фабрику з різним передовим виробничим обладнанням та професійним обладнанням для тестування. Він також співпрацював з більш ніж десятками компаній Fortune 500 та досяг видатних результатів у галузі, зберігаючи на світовому ринку . 2003-- Пропущений ISO9001: 200 0 Система сертифікації якості 2011 - - Пройла ISO/TS16949.2009 2017--IATF16949:2016 automotive parts supplier quality certification system 2019 Passed ISO14001 environmental management system certification Supporting industries: automobiles, motorcycles, power tools, household appliances, communication equipment (mobile phones), smart wearables, mold carbide materials and pressure-resistant and wear-resistant high-strength Сплави, садові інструменти та медичне обладнання та інші застосовні галузі. Особливості продукції нашої компанії: висока міцність, висока точність, високі показники витрат, дослідження та розробки та налаштування деталей спеціальної форми, підтримуючи структурні деталі та масове виробництво нашого бізнесу: переслідувати досконалість, продовжуйте інновації та надавати клієнтам задовільні високоякісні продукти та відмінні послуги. Наш гасло: якість технологічних інновацій, Zhongwei йдуть в ногу з часом

 Високошвидкісні водоструйні форсунки зі сплаву вольф...
 Карбід вольфраму Гідроабразивні деталі MIM
 Деталі MIM для грузила для риби з мідного сплаву вол...
 Тепловідвід зі сплаву вольфрам-реній
 Anti - ковзати і носити - стійкі шипи для мотоциклів...
 1911 Anti - Склі -ремонт різьби з різьбленням нігтів...
Послати повідомлення
