



SWRH42B Лиття по виплавленим моделям
Цей стандарт визначає розмір, форму, вагу, допустимі відхилення, технічні вимоги, перевірку та випробування, пакування, маркування та сертифікати якості катанки з високовуглецевої сталі.
Ознайомлення з продуктом
|
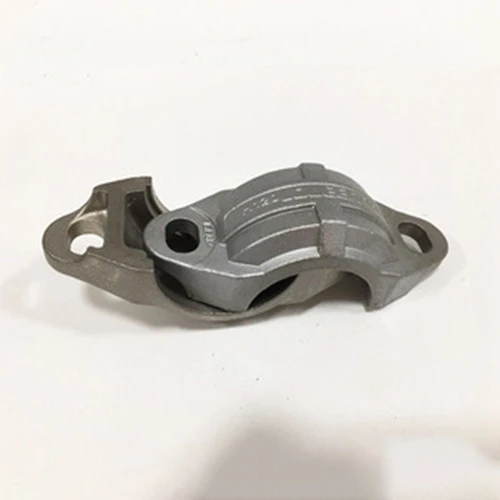
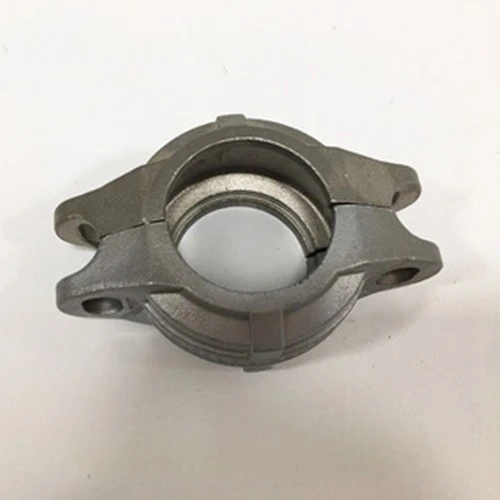
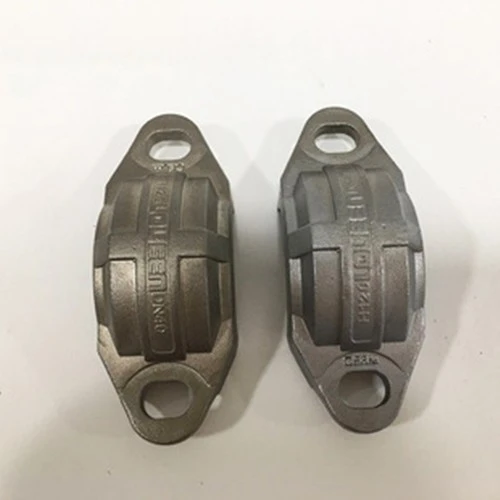
SWRH42B лиття за виплавленими моделями |
|||||||
|
Пункт |
матеріал |
Процес виробництва |
Температура спікання |
цвіль |
Нестандартний |
||
|
SWRH42B лиття за виплавленими моделями |
SWRH42B |
Лиття в розплавлену форму |
1380 градусів |
Підлягає налаштуванню |
Так |
||
|
Доступні матеріали |
Вуглецева сталь, легована сталь, алюмінієвий сплав, низьковуглецева нержавіюча сталь, титановий сплав (TI, TC4), мідний сплав, високотемпературний сплав (718, 713) |
||||||
|
Гладкість |
Точність розмірів |
Щільність продукту |
Обробка зовнішнього вигляду |
Відповідна вага |
|||
|
Шорсткість 1-5 мкм |
(±0.1%-±0.5%) |
7,8 г/см³ |
Відповідно до вимог замовника |
3г-4кг) |
|||
Область застосування
Цей стандарт визначає розмір, форму, вагу, допустимі відхилення, технічні вимоги, перевірку та випробування, пакування, маркування та сертифікати якості катанки з високовуглецевої сталі.
Цей стандарт поширюється на холодно- та гарячекатану катанку з високовуглецевої сталі без скручування, вироблену компанією Baoshan Iron and Steel Co., Ltd. для використання у виробництві дроту з високовуглецевої сталі, сталевого дроту, загартованого маслом, попередньо напруженої високовуглецевої сталі. дроти, оцинковані сталеві пасма, сталеві канати тощо.
Нормативно-довідкові документи
Положення наведених нижче документів стають положеннями цього стандарту через посилання на цей стандарт. Для датованих довідкових документів усі наступні поправки (за винятком виправлень) або перегляди не застосовуються до цього стандарту. Проте сторонам угоди, заснованої на цьому стандарті, рекомендується вивчити, чи можна використовувати останні версії цих документів. Для оновлених посилальних документів до цього стандарту застосовується останнє видання.
GB/T 222 Метод відбору проб для хімічного аналізу сталі та допустимі відхилення хімічного складу готової продукції
GB/T 223 Методи хімічного аналізу сталі та сплавів
GB/T 224 Метод визначення глибини обезуглероженного шару сталі
GB/T 228 Метод випробування на розтягування металевих матеріалів за кімнатної температури
GB/T 232 Методи випробування металевих матеріалів на вигин
GB/T 233 Метод випробування на металеві матеріали
GB/T 2975 Правила відбору зразків для механічних і технологічних випробувань сталі
GB/T 10561 Мікроскопічний метод оцінки неметалевих включень у сталі
GB/T 13298 Методи дослідження мікроструктури металу
YB/T 169 Металографічний метод виявлення вмісту сорбату в дротяних катанках з високовуглецевої сталі
YB/T 5148 Метод визначення середнього розміру зерен металів
Q/BQB 500 Загальні положення щодо пакування, маркування та сертифікатів якості
Розмір, форма, вага та допустиме відхилення катанки Q/BQB 501
Катанка з високовуглецевої сталі JIS G3506:1996
Розміри, зовнішній вигляд, вага та допустимі відхилення повинні відповідати положенням Q/BQB 501.
Вимоги до навичок
Марка і хімічний склад
Марка і хімічний склад (склад плавки) сталі повинні відповідати вимогам табл.1.
Допустимі відхилення хімічного складу готової катанки мають відповідати положенням GB/T 222.
За вимогами покупця та за домовленістю між постачальником і покупцем можлива поставка катанки інших марок або хімічних складів.
Таблиця 1
|
Торгова марка |
Хімічний склад % |
||||
|
C |
Сі |
Мн |
P |
S |
|
|
SWRH32 |
0.29-0.36 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH42A |
0.39-0.46 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH42B |
0.39-0.46 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH47A |
0.44-0.51 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH47B |
0.44-0.51 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH52A |
0.49-0.56 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH52B |
0.49-0.56 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH57A |
0.54-0.61 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH57B |
0.54-0.61 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH62A |
0.59-0.66 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH62B |
0.59-0.66 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH67A |
0.64-0.71 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH67B |
0.64-0.71 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH72A |
0.69-0.76 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH72B |
0.69-0.76 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH77A |
0.74-0.81 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH77B |
0.74-0.81 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH82A |
0.79-0.86 |
0.15-0.35 |
0.30-0.60 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
SWRH82B |
0.79-0.86 |
0.15-0.35 |
0.60-0.90 |
Менше або дорівнює 0,030 |
Менше або дорівнює 0,030 |
|
Примітка: SWRH32~SWRH82B є класами в JIS G3506. Сталь розкислюється за допомогою алюмінієво-кремнієвого руйнування. |
|||||
• Методи плавки
Сталь виплавляють в кисневому конвертері або електропечі. Якщо покупець не вкаже інше, спосіб плавлення визначає постачальник.
• Статус доставки
Катанка поставляється в гарячекатаному стані.
• Шар декарбюризації
Катани зі сталі SWRH62A-SWRH82A і SWRH62B-SWRH82B слід перевірити на глибину шару зневуглецьовування. Глибина загального знеуглерожувального шару (ферит + перехідний шар) на одній стороні катанки не повинна перевищувати 1,5% від номінального діаметра катанки.
За вимогами покупця катанка з інших сталей також може перевірятися на глибину шару зневуглецювання, показники обумовлюються за домовленістю між постачальником і покупцем.
• Мікроструктура
Катанка не повинна мати сітчастих структур цементиту і гарту (мартенситних і трооститових ділянок). Якщо постачальник має гарантії щодо процесу, перевірка не потрібна.
• Якість поверхні
Поверхня катанки повинна бути гладкою, без тріщин, складок, рубців, вушок та інших дефектів, шкідливих для використання. Вм’ятини та локальні нерівності, ямки, подряпини та ямки допускаються, але їх глибина або висота (розраховується на основі фактичного розміру): точність рівня A не повинна перевищувати 0.15 мм; Точність рівня B і C не повинна перевищувати 0.10 мм.
Шкідливі дефекти на голові і хвості катанки повинні бути зрізані, а на поперечному перерізі не повинно бути усадочних отворів, розшарувань і включень.
Оксидна накип
Вага окалини оксиду на поверхні катанки не повинна перевищувати 7 кг/т. Якщо постачальник має гарантії щодо якості виконання, перевірка не потрібна.
• особливі вимоги
Відповідно до вимог покупця та за домовленістю між постачальником і покупцем можуть бути проведені перевірки механічних властивостей, розміру зерен, вмісту сорбату, випробування на вигин, випробування на холодну висадку, наявність неметалічних включень або інших елементів. Показники встановлюються за домовленістю сторін.
Системи виявлення

Мідно-кремнеземний золь Лиття по моделлю


Послати повідомлення
